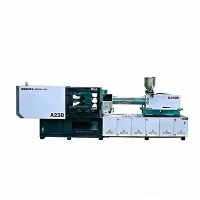
높은-사이클 생산을 위한 하이브리드 사출 성형기
주기가 높은-포장, 얇은- 식품 용기 및 의료용 소모품에는 빠른 건조 주기 속도와 견고한 구조적 안정성이 결합된 사출 성형 플랫폼이 필요합니다. 이 하이브리드 사출 성형기는 전기 서보-구동 가소화 장치와 어큐뮬레이터-지원 유압 사출 장치를 통합합니다.
클램핑 및 냉각 단계에서 충전하는 동안 지속적인 스크류 회전을 위해 전기 드라이브를 활용함으로써 시스템은 기존 완전 유압식 플랫폼에 비해 에너지 소비를 30%~50% 줄입니다. 동시에 고응답 유압식 어큐뮬레이터는 열 저하나 미성형 없이 벽 두께가 0.5mm 미만인 얇은 벽 부품에 필요한 높은 사출 속도(최대 500mm/s)와 빠른 응답 시간(최대 500mm/s)을-제공합니다.
주요 사양
|
매개변수 |
단위 |
값/범위 |
|
클램핑력 |
kN / 톤 |
1,600 - 8,000 / 160 - 800톤 |
|
사출속도(표준/어큐뮬레이터) |
밀리미터/초 |
300 - 800mm/초 |
|
건조 사이클 시간(Euromap 6) |
비서 |
1.2 - 2.4초(톤수에 따라 다름) |
|
나사 직경 옵션 |
mm |
32 / 38 / 45 / 52 / 60 (L/D 비율 22:1 - 24:1) |
|
최대. 사출압력 |
술집 |
2,000 - 2,400바 |
|
타이-바 거리(H x V) |
mm |
510x510~1,080x1,080 |
|
이젝터 스트로크 / 힘 |
mm / kN |
150 - 250mm / 50 - 120kN |
|
이젝터 응답 |
- |
비행 중 동기화된 병렬 이젝터 |
|
압반 평행도(부하 시) |
mm |
0.05mm 이하 |
|
시스템 에너지 효율성 |
kWh/kg |
0.28 - 0.38kWh/kg(PP 재료 테스트) |
주요 특징
평행 운동(클램프 열림/닫힘 중 가소화):전기 서보 드라이브를 사용하면 금형 이동 및 취출 중에 지속적인 스크류 투입이 가능해 총 사이클 시간을 0.8 - 1.5초 단축할 수 있습니다.
폐쇄형-루프 누산기 주입:트윈 유압 어큐뮬레이터는 서보-비례 밸브를 통해 사출 실린더에 직접 공급하여 20ms 미만의 사출 가속 시간을 달성합니다.
견고한 상자-프레임 압반 구조:유한요소분석(FEA)-최적화된 5점-토글 메커니즘은 압반 편향을 제한하고 정밀한 금형 정렬을 유지하며 금형 코어/캐비티 수명을 연장합니다.
사출 장치의 선형 가이드 베어링:고{0}}하중 선형 가이드는 사출 조립을 지원하여 마찰을 최소화하고 배럴 기울어짐을 방지하며 샷{1}}간 일관성(무게 변동 0.2% 이내)을 보장합니다.
독립형 서보 유압 펌프 시스템:가소화 작업으로 인한 흐름이나 압력을 방해하지 않고 클램프, 코어 당김 및 이젝터 기능을 독립적으로 제어합니다.
기계 구성
시스템 아키텍처 분석
전동구동부(가소화)
서보 모터: 영구 자석 동기 모터
변속기: 헤비-직접 기어박스
기능: 금형 움직임에 관계없이 연속적인 병렬 주입
유압 어큐뮬레이터 섹션(주입)
구동 유형: 질소-충전 방광 축전지
제어 밸브: 고-응답 서보-비례 밸브
기능: 얇은 벽 충진을 위한 초{0}}초고속 사출 가속-
실시간-PLC 제어 장치
루프 속도: 1ms 처리 주기
제어 로직: 폐쇄-루프 실시간-압력 및 속도 조절
클램핑 및 보조 시스템
역학: 5-포인트 트윈-토글 메커니즘
구조: FEA-최적화된 고강성-박스 플래튼
특징: 자동 중앙 윤활 및 동기화된 코어 당김 인터페이스
제품-특정 기술적 이점
초-빠른 주입 응답 시간
얇은-벽 금형에서는 폴리머 용융물이 얇은 게이트의 동결점에 도달하기 전에 즉각적인 유속이 필요합니다.- 폐쇄형-루프 유압 어큐뮬레이터 시스템은 신호 시작 후 15ms 이내에 최고 속도에 도달하여 플래시 없이 다중{5}}캐비티 부품 전체에 걸쳐 균일한 벽 두께를 유지합니다.
하이브리드 어큐뮬레이터 가속: 15ms 이내에 최고 속도에 도달합니다.
표준 유압 가속: 80ms 이상에 최고 속도에 도달합니다.
열 균형 및 냉각 비용 절감
유압 용융-도징은 유압 오일에 지속적인 마찰을 발생시켜 오일 탱크 온도를 55°C 이상으로 올리고 지속적으로 냉각수를 사용해야 합니다. 전기 모터에 대한 디커플링 분배는 평균 오일 온도를 38 - 42°C까지 낮추어 오일 냉각기 에너지 부하를 최대 60%까지 줄이고 씰 수명을 두 배로 늘립니다.
고정밀 선형 인코더를 통한 금형 보호-
높은-사이클 생산에서는 부품이 완전히 떨어지지 않으면 도구가 손상될 위험이 있습니다. 비-접촉식 광학 인코더는 플래튼 위치를 지속적으로 추적합니다. 금형 폐쇄 중에 저항이 기준 매개변수의 0.5% 이상으로 상승하면 클램프가 즉시 멈추고 공구 손상이 발생하기 전에 열립니다.
일반적인 응용 분야
얇은-벽 포장
-금형 라벨링(IML) 용기: 마가린 통, 아이스크림 통, 음료 컵(주기 시간: 2.2 - 3.8초).
캡 및 마개: 물병 마개, 다중 캐비티 몰드가 있는 플립-상단 마개(사이클 시간: 2.5 - 4.5초).
일회용 식품 포장: 경첩이 달린 테이크아웃 용기, 수저, 얇은-벽 부분 뚜껑(최소 0.35mm).
의료 소모품
피펫 팁 및 혈액 튜브: 높은 샷 반복성과 클린룸 호환성(ISO 클래스 7/8)이 필요한 높은-캐비티 툴링(64~128개 캐비티).
시린지 배럴 및 커넥터: 엄격한 공차에 따른 치수 안정성.
재료 호환성
스크류 및 배럴 어셈블리는 특정 수지 특성에 맞게 맞춤화되었습니다.
|
수지 종류 |
점도 및 가공 참고 사항 |
스크류/배럴 구성 |
|
PP/PE |
높은 MFI(30 - 100 g/10min), 빠른 동결, 빠른 주입 필요 |
믹서 팁이 있는 표준 질화강 나사(SACM645) |
|
애완 동물 |
흡습성, 열분해 위험, 높은 선명도 요구 사항 |
높은 L/D 비율(24:1), 낮은-전단 나사 프로파일로 아세트알데히드(AA) 축적-방지 |
|
추신 / ABS |
부서지기 쉬운 용융, 정확한 열 프로파일 필요 |
수명 연장을 위해 부식 방지 코팅이 적용된 바이메탈 합금 배럴- |
|
PLA / 바이오{0}}수지 |
전단-민감하고 엄격한 온도 범위 |
정확한 배리어 존을 갖춘 맞춤형 전단-감소 비행 형상 |
구성 옵션
특정 공장 레이아웃 및 생산 목표에 맞게 기계를 맞춤화하기 위해 구매자는 표준 옵션 중에서 선택합니다.
스크류 및 배럴 어셈블리
표준 질화:-연마성이 없는 일반 수지(PP, PE, PS)에 적합합니다.
바이메탈 배럴 및 완전 경화 스크류: 최대 30%의 유리 섬유 또는 연마성 미네랄 필러를 함유한 수지용 카바이드 라이닝.
부식-저항성 스테인리스 어셈블리: 의료용-등급 처리 또는 PVC 첨가제에 특화되었습니다.
유압 및 공압 인터페이스
통합 에어 블로우 밸브: 부품 배출 또는 금형 작동을 위한 최대 8채널 독립 에어 블로우 회로.
코어 당김 모듈: PLC 소프트웨어 프로필을 통해 제어되는 단일, 이중 또는 다단계 유압 코어 당김.
로봇 인터페이스: 측면-입력 또는 상단 입력 자동화 시스템을 위한 EUROMAP 67 또는 EURROMAP 73 표준 50-핀 인터페이스.
제조 및 품질 관리
품질 보증 워크플로
Machining: Heavy castings -> Thermal/Natural Stress Relief ->다-축 CNC 정밀 밀링
Assembly: Linear Guides & Hydraulic Manifolds Installed ->전기 배선 및 인코더 설정
Validation: 24-Hour Continuous Dry Run Testing ->레이저 간섭계 압반 정렬
Final Acceptance: Full-Load Mold Testing ->사출 속도 및 압력 검증
공장 검사 프로토콜
주조 응력 완화: 기계 프레임과 압반은 자연 및 열 응력을 받아{0}}노후화 주기를 완화하여 정밀 CNC 가공 전에 잔류 주조 응력을 제거합니다.
레이저 간섭계 정렬: 압반 정렬, 타이{0}}바 평행도 및 선형 가이드 직진성은 무-부하 및 클램핑-부하 조건에서 레이저 측정 장치를 사용하여 검증됩니다.
24시간 드라이 런 테스트: 배송 전에 기계는 열 안정성, 유압 곡선 및 전기 부품 열 발생을 모니터링하기 위해 최대 작동 속도로 연속 24시간 드라이 런을 거칩니다.
맞춤화 및 OEM 지원
우리는 특수 고속 생산 라인을 위한 턴키 프로젝트를 지원합니다.-
맞춤형 타이-바 간격:대형 다중-캐비티 또는 딥{2}}인발 금형을 위한 확장된 일광 및 타이{0}}간격 옵션입니다.
-금형 라벨링(IML) 시스템 통합:로봇 컨트롤러, 정전기 제거기, 라벨 피더 및 기계 클램프 신호 간의 신호 동기화.
클린룸 실행:압반의 스테인리스강 도금, 비-도장 구조 커버, 폐쇄형 윤활 회수 및 식품-등급 유압 오일(NSF H1).
구매자가 견적을 위해 제공해야 할 사항
정확한 기술 견적 및 금형 매칭 분석을 받으려면{0}}다음 기술 매개변수를 제출하세요.
부품 도면/3D STEP 파일:벽 두께 분포, 투영 표면적 및 부품 중량.
재료 등급:특정 수지 상품명, MFI(용융 흐름 지수) 및 필러 비율(유리 섬유, 활석, 탄산칼슘).
금형 세부사항:
충치의 수.
금형 치수(길이 x 너비 x 높이) 및 스택 높이.
핫 러너 시스템 사양(게이트 유형, 밸브 게이트 제어 요구 사항)
목표 사이클 시간: 최소 요구 사이클 시간 및 목표 일일 생산량.
보조 요구 사항: 로봇 인터페이스 사양, 코어 풀 시퀀스, 공기 분사 단계 및 현지 전기 표준(예: 480V 60Hz / 380V 50Hz).
FAQ
질문: 하이브리드 사출 성형기는 사이클이 높은 응용 분야용 완전 전기식 기계와 어떻게 비교됩니까?-
답변: 완전 전기식 기계는 높은 에너지 효율성과 정확성을 제공하지만, 벽이 두꺼운 부품이나 초박형 부품에 대한 고속 사출(400mm/s 이상)을{0}}하려면 극심한 가속 부하에서 기계적 마모가 발생할 수 있는 무거운 볼 스크류 조립품이 필요합니다. 하이브리드 구성은 에너지 효율성을 위한 전기 스크류 드라이브와 볼 스크류에 기계적 응력 없이 초고속, 고압-압력 주입 버스트를 위한 유압 어큐뮬레이터를 결합합니다.
Q: 유압 어큐뮬레이터 장치에는 어떤 유지 관리가 필요합니까?
A: 표준 압력 게이지 키트를 사용하여 6~12개월마다 방광 압력(질소 사전 충전)을 확인하세요. 유압유 여과 수준이 ISO 4406 16/14/11 표준 이상으로 유지되는지 확인하십시오. 유지 관리 일정에 따라 유압 필터를 정비하면 비례 밸브 고착을 방지하고 주입 응답 시간을 20ms 미만으로 유지합니다.
질문: 이 기계는 표준, 비-얇은-벽 금형을 실행할 수 있나요?
답: 그렇습니다. PLC 컨트롤러에는 표준 사출 성형 작업을 위해 선택 가능한 프로파일이 포함되어 있습니다. 표준 속도 프로파일에 대한 고속 어큐뮬레이터 덤핑을 우회할 수 있으므로 기계가 금형에 과도한 압력을 가하지 않고도 두꺼운-벽 기술 부품, 자동차 커넥터 또는 가정용품을 작동할 수 있습니다.-
인기 탭: 높은 사이클 생산을 위한 하이브리드 사출 성형기, 중국 높은 사이클 생산을 위한 하이브리드 사출 성형기 제조업체, 공급업체, 공장