


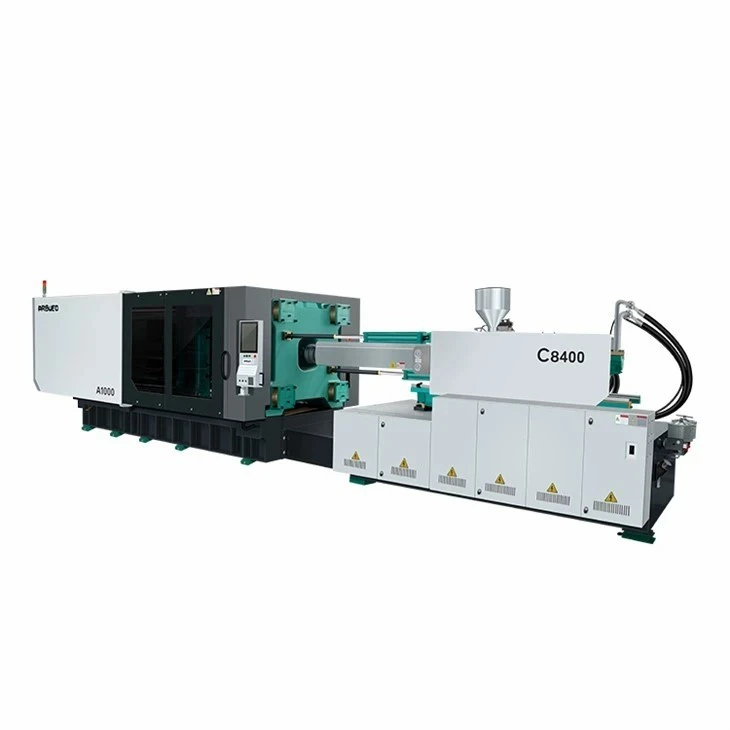
대형 사출 성형기
대형 사출 성형기 제조업체
Large injection molding machines (clamping force >= 450톤 / 4,500kN)은 자동차, 포장, 물류 및 가전 분야 전반에 걸쳐 대량 열가소성 부품을 처리합니다. 무거운 금형을 작동하려면 구조적 강성, 정확한 압반 평행성, 안정적인 압반 이동, 에너지-효율적인 유압 또는 하이브리드 구동 아키텍처가 필요합니다.
이 가이드에서는 중량급 기계 플랫폼 전반에 걸친 기술 구성, 플래튼 치수, 타이{0}}바 간격 및 샷 용량을 제공합니다.- 이는 공구 제작자, 제조 엔지니어 및 조달 책임자가 금형 치수, 수지 흐름 요구 사항 및 주기 시간 목표를 기계 사양과 일치시키는 데 도움을 줍니다.


대형사출성형기 개요
대용량-톤수 사출 성형 시스템은 2-플래튼 유압/서보-전기 하이브리드 구조 또는 최적화된 5{3}}포인트 이중{4}}기계식 클램핑 메커니즘을 활용합니다.
클램핑 아키텍처
2개의 -플래튼 시스템: 4개의 타이- 잠금 너트 및 단행정 유압 톤수 실린더와 결합된 고속-플래튼 이동을 위한 직접 유압 횡단 실린더를 활용합니다. 이 설계는 토글 링크 마모를 제거하고, 3개의 -플래튼 설정에 비해 기계 설치 공간을 20% ~ 30% 줄이며, 자동화된 부품 추출을 위한 방해 없는 후면 접근을 제공합니다.
5개{0}}포인트 토글 시스템: 서보-유압 장치로 구동되는 균형 잡힌 기계식 토글 링크를 활용합니다. 이러한 시스템은 빠른 압반 이동, 금형 터치 전 자연스러운 운동 감속, 냉각 단계 중 에너지 효율적인 잠금 기능을 제공합니다.
주입 아키텍처
이중-실린더 밸런스 주입 장치는 고압 주입(최대 2,200bar) 중에 선형 가이드의 틸트 토크를 제거합니다.-
질화 또는 바이메탈 나사 및 배럴 어셈블리는 유리-섬유 강화 수지(PP-GF30, PA66-GF30), 구조용 합금 및 재활용 폴리머를 처리합니다.
서보-전기 또는 가변-변위 유압 펌프 시스템은 정밀한 폐쇄형-루프 속도와 압력 제어를 제공하여 +/- 0.1% 이내의 주입 반복성을 유지합니다.
기계 범위
당사의 대형-톤수 장비는 조임력, 구동 시스템 및 대상 응용 분야에 따라 네 가지 구조 라인으로 분류됩니다.
|
시리즈 |
클램핑력 범위 |
클램프 시스템 |
드라이브 유형 |
주요 기술 초점 |
|
HT-T 시리즈 |
450T - 1,000T |
5점 토글 |
서보-유압 |
일반 대형 부품, 딥{0}}컨테이너, 산업용 상자. |
|
HD-TP 시리즈 |
600T - 3,200T |
2개-플래튼 |
서보-유압/하이브리드 |
자동차 범퍼, 대시보드, 대형 팔레트 박스, 좁은 공간 설치. |
|
HS-PET 시리즈 |
450T - 800T |
헤비-듀티 토글 |
고-유량 서보 |
PET 프리폼 생산(최대 128개 공동), 특수 고-토크 가소화 장치. |
|
HE-일렉트릭 시리즈 |
450T - 900T |
서보-전기 |
완전 전기/하이브리드 |
클린룸 의료 포장, 광학 도광판, 초정밀 박형-자동차 부품. |
제품 목록
HD-600TP 2-플레이튼 사출 성형기
클램핑력: 6,000kN(600톤)
타이-바 여유 공간(H x V): 920 x 850mm
최대. 샷 무게(PS): 2,850g
나사 직경: 80 / 90 / 100mm
주요 특징: 직접-잠금 타이-바 메커니즘을 갖춘 컴팩트한 설치 공간 디자인. 코어 풀링 시퀀스에 대한 비례 폐쇄-루프 제어가 포함됩니다.-
HT-800T 5점 토글 머신
클램핑력: 8,000kN(800톤)
타이{0}}바 여유 공간(H x V): 1,060 x 980mm
최대. 샷 무게(PS): 4,320g
나사 직경: 95 / 105 / 115mm
주요 특징: 높은 톤수에서 압반 편향을 최소화하기 위해 FEA(유한 요소 분석)를 통해 설계된 고강성 박스-형 압반입니다.
HD-1200TP 2-플래튼 머신
클램핑력: 12,000kN(1,200톤)
타이{0}}바 간격(H x V): 1,320 x 1,200mm
최대. 샷 무게(PS): 7,800g
나사 직경: 115 / 125 / 135mm
주요 기능: 대형 자동차 공구의 측면 로딩을 단순화하기 위한 자동 타이{0}}접근(운전자가 아닌 상단-).{2}}
HD-1800TP 자동차-등급 2판 기계
클램핑력: 18,000kN(1,800톤)
타이{0}}바 여유 공간(H x V): 1,600 x 1,450mm
최대. 샷 무게(PS): 14,200g
나사 직경: 140 / 155 / 170mm
주요 기능: 동기화된 순차 밸브 게이트 제어(최대 16개의 공압/유압 구역)를 갖춘 다단계 주입 프로파일링.
HD-2500TP 중공업 기계
클램핑력: 25,000kN(2,500톤)
타이{0}}바 여유 공간(H x V): 1,900 x 1,700mm
최대. 샷 무게(PS): 22,500g
나사 직경: 165 / 180 / 200mm
주요 특징: 전기 스크류 드라이브 옵션이 있는 이중 가소화 실린더; 물류 폐기물 용기 및 팔레트를 위한 연속적인 대용량-폴리머 용융이 가능합니다.
HD-3200TP 초대형 구조용 기계
클램핑력: 32,000kN(3,200톤)
타이{0}}바 여유 공간(H x V): 2,200 x 1,950mm
최대. 샷 중량(PS): 35,000g
나사 직경: 190 / 210 / 230mm
주요 특징: 다중 캐비티 자동차 외부 몰딩 및 민간 유틸리티 챔버용으로 설계된 활성 압반 기울기 보상 기능을 갖춘 강화 압반 구조.
주요 기술 특징
클램핑 구조 강성 및 유한 요소 분석(FEA)
최대 톤수 이하에서 압반 변형은 몰드 플래시, 칸막이 라인 마모 및 불균일한 벽 두께-를 유발합니다.
플래튼 기능 상자{0}}FEA를 통해 설계된 프레임 강화로 전체 금형 장착 면에 조임력을 균등하게 분산합니다.
플래튼 평행성은 유지됩니다.<= 0.08 mm/m under 100% clamping loads.
크롬-도금 42CrMo 고강도-인장 강철 타이-바는 유도 경화 및 초음파 비{4}}NDT(초음파 비파괴 테스트)를 거쳐 반복 하중 응력 하에서 피로 균열을 방지합니다.
서보-유압 구동 아키텍처
내부 기어 펌프와 결합된 영구 자석 동기 서보 모터로 구동됩니다.
동적 압력 및 속도 조정을 위한 응답 시간:<= 30 ms.
유지 및 냉각 단계에서 모터 속도가 거의 0으로 떨어지기 때문에 기존의 가변 변위 펌프 기계에 비해 에너지 소비가 30%~55% 감소합니다.
가소화 시스템 및 내마모성
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
바이메탈 옵션(마모성/부식성 수지): 배럴 내부에 니켈{0}} 기반 합금 라이닝이 있으며, 유리 섬유를 최대 30% 함유하기 위해 텅스텐 카바이드 스프레이-용접 스크류 플라이트 코팅(경도 60 - 65 HRC)과 결합됩니다.
분산 및 분산 혼합 요소가 포함된 배리어 스크류 구조는 +/- 1.5 ℃ 내에서 용융 열 균질성을 보장합니다.
정밀 유압 제어 및 자동화 인터페이스
비례 밸브는 금형 개폐 감속, 코어 당김 및 배출 순서를 제어합니다.
EtherCAT/CANbus 산업용 통신 네트워크는 선형 변환기(위치 분해능 0.01mm)와 직접 인터페이스합니다.
표준 Euromap 63/Euromap 73 인터페이스를 사용하면 상단-진입형 로봇, 측면-진입형 스프루 피커, 자기 금형 클램핑 시스템 및 순차 핫 러너 컨트롤러와의 플러그 앤 플레이 통합이 가능합니다.
체결력, 금형 크기 및 사출 용량
금형을 올바른 기계에 맞추려면 투영 면적, 금형 높이, 타이바 사이의 간격-, 수지 밀도를 평가해야 합니다.
클램핑력(kN)=[ 부품 및 러너 시스템의 투영 면적(cm2) x 평균 캐비티 압력(bar) ] / 100
점도가 높은 폴리머(예: PC, PMMA, PA-GF): 400 - 700bar의 평균 캐비티 압력이 필요합니다.
점도가 낮은 폴리머(예: PP, PE, PS): 250 - 450bar의 평균 캐비티 압력이 필요합니다.
타이{0}}바 사이의 여유 공간(H x V): 기계에 상단 타이바 풀아웃 기능이 없는 경우 타이바 사이의 수평 및 수직 거리는-금형의 외부 플레이트 치수를 초과해야 합니다.{2}}
금형 높이 범위(최소/최대): 금형의 총 스택 높이는 기계의 일광 성능 범위 내에 있어야 합니다.
최대 일광=최대 금형 높이 + 클램핑 스트로크
이젝터 스트로크 및 힘: 유압 이젝터 핀이 금형 이젝터 플레이트와 정렬되고 깊은 인발 부품을 제거하는 데 충분한 힘을 전달하는지 확인합니다-.
열 안정성을 유지하고 폴리머 분해를 방지하려면:
최소 샷 질량: 총 이론 샷 용량의 20%를 초과해야 합니다.
최대 샷 질량: 총 이론적 샷 용량(PS 등가 밀도 rho=1.05 g/cm3로 계산)의 80%를 초과해서는 안 됩니다.
수지 밀도 조정 계수:
실제 쇼트 용량(수지)=PS 쇼트 용량 x ( 대상 수지의 용융 밀도 / PS의 용융 밀도 )
기술 사양
|
매개변수 |
단위 |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
클램핑력 |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
오프닝 스트로크 |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
타이-바 사이의 거리(H x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
최대. 일광 |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
최소 / 최대. 금형 높이 |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
나사 직경(B-옵션) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D 비율(B-옵션) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
주입량 |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
샷 무게(PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
사출 압력(B-나사) |
술집 |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
최대. 나사 속도 |
rpm |
160 |
140 |
120 |
105 |
90 |
75 |
|
이젝터 힘 |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
이젝터 스트로크 |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
오일탱크 용량 |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
선택 방법
중량-톤수 주입 장비를 선택하려면 기계, 열 및 공장 인프라 요구 사항을 평가해야 합니다. 다음 엔지니어링 검증 순서를 따르십시오.
최소 톤수 요구 사항 계산:
총 투영 표면적(콜드 러너 포함)을 추정하고 재료-별 최대 캐비티 압력을 곱합니다.
물리적 툴링 치수를 확인하십시오.
외부 금형 치수가 타이-바 간격을 통과하는지 확인합니다. 스택 높이가 최소/최대 압반 닫힘-높이 제한 사이에 맞는지 확인하세요.
수지 및 가소화 수요 평가:
연마 첨가제(GF/Talc)를 기반으로 하는 표준 나사와 바이메탈 나사를 선택하십시오. L/D 비율과 토크 요구 사항을 일치시켜 폴리머 체인 전단 없이 적절한 용융 균질성을 보장합니다.
공장 유틸리티 및 바닥 기능 감사:
피크 모터 및 난방 부하에 대한 변압기 전력 용량을 확인합니다. 최대 금형/기계 구성품 중량을 기준으로 오버헤드 크레인 리프팅 용량을 평가하고, 무거운 정하중을 지탱할 수 있는 바닥 슬래브 두께를 검사합니다.
핵심-풀 및 자동화 인터페이스 정의:
필요한 유압 코어{0}}당김 회로를 결정하고 로봇 자동화를 위한 Euromap 인터페이스 프로토콜(Euromap 63, 73 또는 84)을 선택합니다.
응용
자동차 부문
부품: 전면 및 후면 범퍼, 도어 트림 모듈, 계기판, 휠 아치 라이너.
수지: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
기술 요구 사항: 넓은 파팅 라인에서 플래시를 방지하기 위한 낮은 클램프 편향, 용접-라인 제어를 위한 순차적 밸브 게이트 통합, 미세다공 폼 성형을 위한 코어-백 기능(Mucell 공정).
산업 포장 및 물류
부품: 견고한-반환 배송 상자, 농업용 상자, 1,000리터 접이식 용기, 플라스틱 팔레트.
수지: 고밀도 폴리에틸렌(HDPE), 폴리프로필렌 충격 공중합체(PP-C).
기술 요구사항: 연속적인 빠른-사이클링 작업을 위한 높은 가소화 용량(kg/h); 복잡한 슬라이드 코어를 위한 다단계 코어-풀링 시퀀스.
가전제품 및 환경 유틸리티
부품: 세탁기 외부 욕조, 에어컨 메인 프레임, 120L/240L 도시 쓰레기통, 케이블 액세스 챔버.
수지: HDPE, PP, 구조용 ABS.
기술적 요구 사항: 열 변형 없이 긴 냉각 주기를 견딜 수 있는 구조적 강성; 다-지점 유압 배출 시스템.
제조, 설치 및 시운전
플랜트 정밀가공
무거운 구조물은 가공 전에 디지털 열처리로에서 응력-완화 어닐링-을 거칩니다.
플래튼 표면과 타이{0}}보어는 기하학적 공차를 보존하기 위해 대형 CNC 바닥형 보링 밀에서 단일 설정으로 가공됩니다.
품질 관리 및 공장 승인 테스트(FAT)
모든 기계는 배송 전에 최대 작동 속도로 24-시간 테스트 주기를 거칩니다.
레이저 간섭계는 플래튼 정렬과 모션 반복성을 확인합니다. 유압 라인은 누출을 방지하기 위해 작동 압력의 1.5배로 압력-테스트를 거쳤습니다.
물류, 설치 및 현장 승인 테스트(SAT)
물류: 평면-랙 및 개방형-상단 컨테이너에 모듈식 하위 어셈블리(클램핑 장치, 주입 장치, 유압 파워 팩)로 배송됩니다.
설치: 강화 산업용 콘크리트 바닥(최소 콘크리트 두께: 250 - 300mm)에 견고한 웨지 마운트를 사용하여 정밀하게 레벨링합니다.-
시운전: 현장 검증에는{0}}작동유 청정도 플러싱(ISO 4406 표준 16/14/11), 가열 영역 교정, 타이바 잠금 장치 정렬, 고객 금형 도구 및 자동화와의 전체 통합 테스트가 포함됩니다.
맞춤화 및 OEM
우리는 대형 기계를 특수 제조 셀에 통합하기 위해 맞춤형 기계, 유압 및 소프트웨어 수정을 제공합니다.
일광 연장 및 금형 높이 증가:딥 드로잉 성형 분야(예: 쓰레기통, 딥 탱크)를 위한 플래튼 확장 및 길쭉한 타이-바-.
타이{0}}바 풀링 시스템:상단 또는 측면 위치의 유압식 타이바 추출은 오버헤드 크레인 간격이 제한된 경우 수평 금형 로딩을 허용합니다.
특수 가소화 장치:
최대 50%의 유리 섬유 또는 광물 충전재를 처리할 수 있는 고-마모 바이메탈 배럴입니다.
PVC 및 난연성 폴리머 처리를 위한 부식{0}}방지 나사(인코넬 또는 크롬{1}}도금 강철)입니다.
사전 건조 없이 흡습성 수지를 처리하기 위한 통기 배럴입니다.-
다중-재료/공동 주입-업그레이드:멀티-샷 성형을 위한 회전 테이블 제어 기능이 통합된 모듈형 보조 사출 장치(피기백, L-자형 또는 수직 레이아웃).
관련 기계
특수 처리 요구 사항을 지원하기 위해 당사는 보완적인 기계 플랫폼을 제공합니다.
모든-전기 사출 성형기(100T - 450T):
오일 오염 위험이 전혀 없는 의료 및 광학 부품용으로 설계된 초정밀, 클린룸-지원 시스템입니다.
다중-색상 / 다중{1}}구성요소 기계(150T - 1,600T):
다중-재료 자동차 조명 및 소프트{1}}그립 씰용 통합 회전 테이블 또는 인덱스 플레이트.
PET 프리폼 시스템(250T - 800T):
높은 토크의 가소화 장치, 냉각 압반 기술 및 전용 후{3}}냉각 자동화를 갖춘 특수 목적의-고속-플랫폼입니다.
보조 장비 및 자동화:
대량의 수지 처리량에 맞게 보정된 서보 로봇, 중앙 집중식 재료 운반 시스템, 중량 측정 블렌더 및 금형 온도 컨트롤러{0}}.
FAQ
우리는 고품질 맞춤형 서비스를 제공하는 전문 대형 사출 성형기 제조업체 및 중국의 공급업체입니다. 우리 공장에서 판매되는 대형 사출 성형기를 도매로 오신 것을 진심으로 환영합니다. 가격상담을 원하시면 연락주세요.