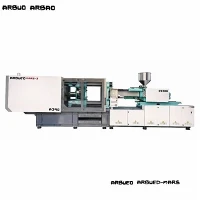
1000톤 사출성형기
1000-톤 유압식 사출성형기는 대규모 산업 및 자동차 부품 제조에 강력한-조임력을 제공합니다.- 높은-강성 성형 요구 사항에 맞춰 제작된 이 기계는 깊은-인발 부품, 두꺼운 벽으로 둘러싸인 제품, 샷당 최대 5,500그램의 다중 캐비티 구조 부품을 처리합니다.
이는 고{0}}응답 서보-유압 시스템, 견고한-플래튼 설계 및 다단계 주입 컨트롤러를-통합합니다. 이 구성은 최대 클램핑 압력 하에서 압반 편향을 최소화하여 넓은 표면적에 걸쳐 엄격한 치수 공차를 보장합니다.
주요 사양
|
사양 매개변수 |
가치/단위 |
|
클램핑력 |
10,000kN(1,000톤) |
|
스트로크 전환 / 오프닝 스트로크 |
1,150mm |
|
타이 바 사이의 거리(H x V) |
1,160x1,080mm |
|
플래튼 크기(H x V) |
1,650 x 1,570mm |
|
금형 두께 범위(최소 - 최대) |
450mm - 1,150mm |
|
최대 유압 이젝터 힘 |
220kN |
|
이젝터 스트로크 |
300mm |
|
나사 직경 옵션(A / B / C) |
105mm / 115mm / 125mm |
|
이론적인 사출량(B나사) |
5,220cm³ |
|
최대 사출 중량(PS)(B 나사) |
4,750 g |
|
사출압력(B나사) |
162MPa |
|
최대 사출 속도 |
110mm/초 |
|
나사 L/D 비율(B 나사) |
22:1 |
|
최대 나사 회전 속도 |
135rpm |
|
서보 모터 전력 등급 |
95kW |
|
난방능력 |
48.5kW |
|
유압 탱크 용량 |
1,200 L |
|
기계 크기(L x W x H) |
11.8 m x 2.4 m x 2.8 m |
|
총 기계 중량 |
48,000kg |
주요 특징
상자-형판 디자인:유한 요소 분석(FEA) 최적화된 연성 철판은 형체 표면 전체에 조임력을 고르게 분산시켜 플래시 형성과 금형 마모를 줄입니다.
5-포인트 트윈-토글 클램핑 메커니즘:최대 톤수에서 기계적 잠금 강성으로 빠른 금형 이동 주기를 제공합니다.
가변-주파수 서보 드라이브 시스템:유압 출력을 기계 단계 요구 사항에 직접 일치시켜 고정 변위 펌프에 비해 에너지 소비를 30%~50% 줄입니다.{2}}
경화 질화 스크류 및 배럴:바이메탈 처리는 유리-섬유 강화 폴리머(최대 30% GF) 가공 시 내마모성을 향상시킵니다.
다중-영역 PID 온도 제어:세라믹 가열 밴드는 배럴 영역 정확도를 +/-1°C 이내로 유지합니다.
주입 장치의 선형 가이드 레일:캐리지 이동 중 마찰을 줄여 사출 반복성과 노즐 정렬 정밀도를 향상시킵니다.
작동 원리 / 기계 구성
이 기계는 왕복 나사 주입 장치와 결합된 유체 역학 클램핑 사이클로 작동합니다.
금형 폐쇄 및 잠금:서보 모터는 고압-기어 펌프를 구동하여 이중-토글 메커니즘을 작동합니다. 토글은 확장되어 이동식 압반을 타이 바에 고정시켜 1,000톤의 기계적 조임력을 생성합니다.
가소화 및 계량:유압 모터는 스크류를 회전시켜 가열된 배럴을 통해 원료 폴리머 과립을 전달, 용융 및 절단합니다. 배압은 비례 밸브를 통해 조절되어 용융 밀도 균일성을 보장합니다.
주입 및 포장:이중 사출 실린더는 스크류를 앞으로 밀어 최대 180MPa의 압력으로 용융된 플라스틱을 금형 캐비티 안으로 밀어 넣습니다. 컨트롤러는 위치, 압력 또는 시간을 기준으로 속도에서 압력 제어(V/P 전환)로 전환합니다.
냉각 및 금형 개방:온도가 조절되는 금형 캐비티 내부에서 부품이 냉각되면 나사가 회전하여 다음 플라스틱 샷을 준비합니다. 클램핑 실린더는 배출 중 부품 충격을 방지하기 위해 다단계 속도 프로필로 토글 시스템을 후퇴시킵니다.
방출:유압 코어가 수축되고 중앙 이젝터 핀 배열이 완성된 부품을 코어 측면에서 밀어냅니다.
제품-특정 기술적 이점
압반 강성 및 금형 보호
1,000톤의 클램핑 압력으로 인해 압반 변형이 발생하면 벽 두께가 고르지 않게 되고 파팅{2}}선이 번쩍입니다. 박스-구조 플래튼은 최대 하중에서 중심선 편향을 0.08mm 미만으로 유지합니다.- 저압-금형 보호 기능은 디지털 인코더를 통해 형판 위치를 적극적으로 모니터링합니다. 금형 접촉 50mm 이내에 저항이 감지되면 금형 손상을 방지하기 위해 15밀리초 이내에 클램핑이 중단됩니다.
주입 반복성
사출 장치는 사출 속도 및 압력 제어를 위해 폐쇄-루프 비례 밸브 피드백을 활용합니다. 광학 선형 스케일을 통한 나사 위치 감지는 +/-0.1mm 이내의 샷- 크기 정밀도를 제공하여 연속 24시간 생산 실행에서 부품 중량 변동이 0.25% 미만으로 유지되도록 보장합니다.
유압 시스템 안정성
바이패스 오프라인 오일 여과 장치는 NAS 클래스 8 표준에 따라 유압유 청결을 유지합니다. 수-냉각식 오일 열 교환기는 작동 오일 온도를 35°C~50°C 사이로 유지하여 씰 무결성을 유지하고 주변 여름 최고 기온이 45°C까지 올라가는 동안 밸브 고착을 방지합니다.
일반적인 응용 분야
전면 및 후면 범퍼 페시아
내부 도어 패널 및 대시보드 서브{0}}프레임
휠 아치 라이너 및 엔진 베이 슈라우드
견고한-접이식 플라스틱 상자 및 팔레트
50~100리터 쓰레기통 및 농업용 토트
지하 배수 검사실
세탁기 욕조 및 외부 케이싱
에어컨 실외기 하우징
대형 PVC/PP 파이프 피팅 및 검사 접합부
재료 호환성
이 기계는 필수품, 엔지니어링 및 강화 열가소성 수지를 처리합니다.
폴리프로필렌(PP) 및 폴리에틸렌(HDPE/LDPE):대형 포장, 상자, 얇은 벽 구조 부품에 최적화되었습니다.-
아크릴로니트릴 부타디엔 스티렌(ABS) 및 PC/ABS 혼합물:높은 표면 마감 품질이 요구되는 자동차 내부 트림 및 기기 하우징에 사용됩니다.
폴리아미드(최대 35% 유리 섬유를 함유한 PA6/PA66):기술 부품 생산 중 마모 마모를 방지하려면 옵션인 바이메탈 배럴 나사 세트가 필요합니다.
비가소화 폴리염화비닐(U-PVC):열 안정성을 위해 맞춤형 하드크롬 도금 나사 형상과 전용 배럴 팬 냉각이 필요합니다.
선택 방법 / 구성 옵션
나사 형상 옵션
표준 A-나사(105mm): 더 높은 사출 압력(최대 195MPa), 얇은-벽 성형이나 흐름이 어려운--수지(PC, PA)에 권장됩니다.
표준 B-나사(115mm): 압력과 부피 비율의 균형; 일반 자동차 및 산업용 부품에 적합합니다.
표준 C-나사(125mm): 최대 분사량(최대 5,500g); 낮은 사출 압력으로도 충분한 폴리올레핀(PP/PE) 두꺼운-벽 부품에 이상적입니다.
옵션 모듈
유압식 코어 당김: 움직이는 측면 코어가 있는 복잡한 금형용 이중 또는 4중 방향 제어 밸브입니다.
순차 밸브 게이트(SVG) 컨트롤러: 핫 러너 시스템용 통합 4~8 구역 공압/유압 컨트롤러로 대형 자동차 부품의 웰드 라인을 제거합니다.
어큐뮬레이터-보조 고속-주입: 질소 어큐뮬레이터는 얇은 벽 포장 응용 분야에서 주입 속도를 최대 300mm/s까지 높입니다.{3}}
바이메탈 합금 배럴 및 나사: 재활용 수지 또는 높은 비율의-광물/유리 충전재 처리를 위한 텅스텐 카바이드 코팅입니다.
제조 및 품질 관리
가공 정밀도:플래튼 표면은 5축 CNC 머시닝 센터에서 밀링되어 미터당 0.05mm 이내의 평행 정확도를 보장합니다.
타이 바 처리:구조용 타이 바는 40Cr 강철로 단조되고 담금질 및 템퍼링된 후 HRC 55-60의 표면 경도로 크롬-도금됩니다.
초음파 및 자기 검사:모든 주조 압반은 초음파 결함 탐지를 거쳐 기계 가공 전에 내부 공극이나 주조 균열이 없는지 확인합니다.
공장 인수 테스트(FAT):각 장치는 배송 전에 24-시간 건식-실행 주기 테스트를 거친 후 정격 톤수 100%에서 전체 부하 압력 유지 테스트를 거칩니다.
맞춤화 및 OEM 지원
자동화된 작업셀에 통합되도록 기계 구성을 맞춤화할 수 있습니다.
로봇 인터페이스:상단-입구 또는 측면{3}}입구 부품 제거 로봇을 위한 표준화된 Euromap 67 또는 Euromap 12 커넥터.
특수 실린더 장치:특수 색상 혼합 또는 직접 혼합을 위한 맞춤형 L/D 비율(최대 24:1).
연장된 일광 및 뇌졸중:추가 오프닝 스트로크가 필요한 딥드로우 금형용 맞춤형 프레임 확장-
구매자가 견적을 위해 제공해야 할 사항
정확한 기술 제안 및 상업 견적을 받으려면 다음 사양을 제공하십시오.
부품 도면/치수:부품 치수, 벽 두께 및 투영 표면적을 나타내는 3D CAD 파일(.STEP / .IGS) 또는 2D 도면.
수지 유형 및 등급:폴리머 재료 등급, 용융 흐름 지수(MFI) 및 충전재 비율(예: 유리 섬유, 활석, 재활용 함량).
생산 주기 요구 사항:목표 주기 시간 및 일일 생산량 요구 사항.
기존 금형 매개변수:외부 금형 치수(L x W x H), 최소/최대 금형 높이, 핫 러너 밸브 게이트 요구 사항 및 코어 당김 요구 사항.
공장 기반 시설:로컬 전원 공급 전압(예: 400V/50Hz/3상 또는 480V/60Hz/3상) 및 사용 가능한 냉각수 용량.
자주 묻는 질문
Q: 설치에 필요한 설치 공간은 얼마입니까?
A: 금형 변경 및 유지 관리를 위해 크레인에 쉽게 접근할 수 있도록 기계에는 최소 13.0mx 3.5m의 바닥 면적과 최소 4.0m의 머리 위 여유 공간이 필요합니다.
Q: 부하가 걸린 상태에서 일반적인 에너지 소비량은 얼마입니까?
A: 평균 작동 전력 소비량은 수지 유형, 사이클 시간 및 서보 시스템 구성에 따라 처리된 재료 1kg당 0.32~0.42kWh입니다.
Q: 예비 부품 및 기술 서비스는 국제적으로 어떻게 처리됩니까?
A: 표준 전기 부품(Schneider PLC, Siemens 접촉기) 및 유압 밸브(Rexroth/Vickers 등가품)는 전 세계적으로 공급되며 현지에서 사용할 수 있습니다. 교체용 기계 부품은 국제 항공 화물을 통해 48시간 이내에 배송됩니다. 원격 진단 모듈을 사용하면 보안 이더넷 연결을 통해 소프트웨어 문제를 해결할 수 있습니다.
인기 탭: 1000톤 사출 성형기, 중국 1000톤 사출 성형기 제조업체, 공급업체, 공장