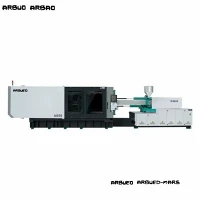
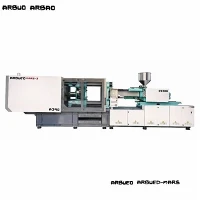
고속-포장 사출 성형기
이 고속-사출 성형기는 빠른 사이클 시간, 정밀한 사출 제어, 연중무휴 연속 작동이 필요한 얇은 벽 포장 분야용으로 특별히 제작되었습니다.{1}} 높은 강성-클램핑 장치와 최적화된 어큐뮬레이터-지원 주입 시스템으로 설계되어 벽 두께가 최소 0.4mm인 식품 용기, 얇은 벽 버킷, 마개 및 의료 포장을 안정적으로 생산합니다.
낮은 관성 사출 반응과 병렬 유압 동작을 통합함으로써 이 시스템은 부품 형상 및 금형 설계에 따라 전체 사이클 시간을 2.5~5초로 단축합니다. 전체적인 엔지니어링 초점은 샷-간- 일관성, 높은 동적 부하에서의 구조적 내구성, 서보-유압 드라이브 기술을 통한 에너지 효율성을 강조합니다.
주요 사양
|
사양 매개변수 |
값/범위 |
단위/비고 |
|
클램핑력 |
2,000 – 5,500 |
kN (200~550톤) |
|
사출 속도 |
300 – 800 |
mm/s(어큐뮬레이터-구동) |
|
주입 응답 시간 |
<= 25 |
ms |
|
타이-바 간격(H x V) |
560x560 ~ 880x880 |
mm |
|
나사 직경 옵션 |
32 / 38 / 42 / 48 / 55 |
mm (L/D 비율: 22:1 – 24:1) |
|
최대. 샷 무게(PS) |
120 – 680 |
g |
|
시스템 압력 |
17.5 – 21 |
MPa |
|
건조 사이클 시간 |
1.2 – 1.8 |
s (유로맵 6) |
|
이젝터 힘 / 스트로크 |
60 – 120kN / 150 – 220mm |
유압식 병렬 이젝터 표준 |
|
드라이브 시스템 |
서보-펌프 + 유압 어큐뮬레이터 |
하이브리드 대응 시스템 |
주요 특징
누산기-지원 고속-삽입:질소 축압기는 즉각적인 유압 흐름을 제공하여 용융 동결이 발생하기 전에 초박형 공동을 채우기 위해 최대 800mm/s의 주입 속도를 제공합니다.-
동기화된 평행 운동:독립적인 유압 회로는 부품 배출 중에 동시에 압반 개방, 가소화 및 배출을 허용하여 전체 사이클 오버헤드를 줄입니다.
고강성-플래튼 구조:유한 요소 분석(FEA)-최적화된 상자 형판은 균일한 조임력 분포를 보장하고 형판 편향을 최소화하며 금형 코어/캐비티 수명을 연장합니다.
낮은-관성 주입 장치:이중-사출 실린더 구성은 균형 잡힌 축 추력을 제공하여 높은 가속도의 가소화 및 사출 단계에서 기계적 진동을 줄여줍니다.-
폐쇄형-루프 서보 시스템:선형 광학 인코더와 쌍을 이루는 고-응답 전기-유압 비례 밸브는 +/- 0.1 mm 이내의 정확한 위치 피드백을 제공합니다.
작동 원리 및 기계 구성
고속-얇은-벽 성형은 폴리머가 유동 온도 아래로 냉각되기 전에 빠른 용융 공급이 필요합니다.
가소화 단계:서보 드라이브는 전용 질화 스크류에 동력을 공급하여 수지 펠릿을 균일한 용융물로 변환합니다. 배압은 폐쇄-루프 피드백을 통해 디지털 방식으로 제어됩니다.
어큐뮬레이터 충전 및 주입:유압 어큐뮬레이터는 냉각 중에 압력을 저장합니다. 금형이 잠기면 고속-비례 밸브가 저장된 에너지를 방출하여 사출 실린더를 가속하여 25밀리초 이내에 속도를 설정합니다.
클램핑 및 타이-바 밸런싱:견고한-5{1}}포인트 이중-토글 메커니즘이 플래튼을 잠급니다. 스트레인 게이지는 타이{4}}바 장력을 모니터링하여 4개 바 전체에 동일한 힘을 유지하여 비대칭 플래시를 제거합니다.
동기화된 배출:에어{0}} 송풍 회로는 유압 이젝터와 함께 작동하여 플래튼이 일광 여유 공간에 도달하면 즉시 부품을 방출합니다.
제품-특정 기술적 이점
균형 잡힌 클램핑을 통해 금형 마모 감소:타이{0}}타이바 응력 변동은 전체 클램핑 사이클에서 3% 미만으로 유지되어 다중 캐비티 핫 러너 금형에서 고르지 않은 파팅-라인 마모를 방지합니다.-
빠른 주기 하에서 안정적인 가소화:높은-토크 유압 모터는 300RPM을 초과하는 스크류 속도에서도 열 저하 없이 일관된 용융 균질성을 유지합니다.
부품당 에너지 소비 감소:가변-변위 서보 펌프는 고정-변위 펌프 시스템에 비해 대기 전력 소비를 30%~55% 줄입니다.
정밀한 압력 전환:선형 위치 센서는 속도 제어에서 유지 압력 제어로 신속한 전환을 제공하여 섬세한 림 섹션의 싱크 마크 또는 과{0}}압축을 방지합니다.
일반적인 응용 분야
식품 및 음료 포장
얇은-벽 용기: IML(In-Mold Labeling) 식품 통, 아이스크림 통 및 델리 박스(벽 두께 0.45mm – 0.75mm).
마개 및 캡: 캐비테이션이 높은-음료 캡, 플립형-탑, 엄격한 나사 허용 오차가 필요한 오일 병 스파우트.
산업용 포장
통 및 버킷: 1L~20L 페인트 통, 화학 드럼, 강화된 테두리와 구조용 리브가 필요한 견고한{2}}저장 상자.
의료 및 일회용 제품
실험실 소모품: 클린룸 조건에서 생산되는 피펫 팁, 페트리 접시 및 테스트 튜브 랙.
의료 포장: 주사기 배럴, 바늘 보호대 및 진단 카트리지 하우징.
재료 호환성
|
수지 종류 |
MFI / MFR 범위 |
일반적인 응용 |
주요 기계 요구 사항 |
|
PP(폴리프로필렌) |
25 - 100g/10분 |
식품용기, 포장통 |
고속-주입, 최적화된 가열 영역 |
|
HDPE |
4 - 25g/10분 |
캡, 마개, 산업용 통 |
높은 사출 압력, 내구성 있는 스크류 팁 |
|
PS / GPPS |
8 - 20g/10분 |
수저류, 투명한 델리 뚜껑, 페트리 접시 |
취성을 방지하기 위한 정확한 유지 압력 |
|
애완 동물 |
고유 점도 0.72 - 0.85 |
프리폼, 특수 용기 |
높은-토크 드라이브, 낮은-전단력 스크류 구조 |
선택 방법 / 구성 옵션
클램핑력 계산
투영된 부품 면적과 캐비티 압력을 기준으로 필요한 조임력을 계산합니다.
클램핑력(kN)=투영 면적(cm2) x 캐비티 압력(bar) x 1.15(안전계수)
얇은-벽 컨테이너의 경우: 600bar~800bar 사이의 평균 캐비티 압력을 사용합니다.
표준 포장의 경우: 350bar에서 500bar 사이의 평균 캐비티 압력을 사용하십시오.
기계 구성 매트릭스
|
생산 목표 |
주입 단위 선택 |
나사 종류 |
권장 옵션 |
|
매우-얇은 벽(< 0.5 mm) |
Accumulator Boosted (>600mm/초) |
바이메탈 하이-믹스 나사 |
공압식 코어 풀, 에어{0}}블로우 밸브, IML 인터페이스 |
|
높은-캐비테이션 캡(32+ Cav.) |
표준 서보 고속-속도(400mm/s) |
내마모성-질화 나사 |
연속 스레드-나사 풀기 모터, 동적 배압 |
|
딥-드로우 통(10L - 20L) |
고-토크 주입 장치 |
헤비-듀티 배리어 나사 |
유압식 코어 당김, 로봇 선택{0}}및{1}}배치 인터페이스 |
제조 및 품질 관리
구조적 가공:기계 프레임, 압반 및 토글은 장기적인 프레임 변형을 방지하기 위해 CNC 가공 전에 응력-완화 어닐링을 거쳐-장기적인 프레임 변형을 방지합니다.
정밀 부품 검증:타이-바와 나사는 목표 공차(+/- 0.008mm)에 맞춰 연마되고 CMM(좌표측정기) 시스템을 통해 검사됩니다.
유압 시스템 테스트:유압 블록은 작동 압력의 1.5배로 압력{0}}파열 테스트를 거치고 ISO 4406 표준에 따라 유체 청결도 검사를 받습니다.
테스트에서-실행:모든 장치는 배송 전에 72-시간 연속 건식-실행 주기와 최대 부하 주입 테스트를 완료하여 클램프 속도, 온도 안정성 및 센서 응답 시간을 확인합니다.
맞춤화 및 OEM 지원
통합 셀 요구 사항 및 시설 자동화 표준을 충족하도록 기계를 맞춤화할 수 있습니다.
맞춤형 나사 형상:컬러 마스터배치 혼합 또는 재활용 콘텐츠 처리(rPET, rPP)에 최적화된 특수 L/D 비율 및 비행 프로필.
자동화 및 로봇 공학 인터페이스:Euromap 67 및 Euromap 73 표준화된 인터페이스를 사용하면 측면-입구 IML 로봇, 상단-테이크어웨이 암 및 컨베이어 시스템과의 플러그 앤 플레이 연결이 가능합니다.
맞춤형 전압 및 안전 규정 준수:CE 또는 UL 안전 인클로저 규격을 준수하는 표준 글로벌 라인 전압(380V/50Hz, 460V/60Hz, 230V/60Hz)에 연결된 전기 패널.
구매자가 견적을 위해 제공해야 할 사항
항목별 기술 제안 및 기계 크기 권장 사항을 받으려면 다음 엔지니어링 매개변수를 제출하십시오.
부품 도면/샘플:벽 두께 분포, 부품 중량, 러너 시스템 설계를 포함한 3D CAD 파일(.STEP 또는 .IGS 형식)
금형 사양:캐비티 수, 금형 치수(길이 x 너비 x 높이), 닫힘-높이 요구사항 및 핫 러너 전력 부하입니다.
목표 출력:원하는 시간당 생산 속도, 목표 사이클 시간 및 재료 사양(용융 흐름 지수 및 수지 공급업체 포함).
다운스트림 요구 사항:자동화 요구사항(-금형 라벨링, 로봇 추출, 비전 검사) 및 유틸리티 가용성(냉수 용량, 공기 압축기 사양)
FAQ
Q: 얇은-벽 포장 분야에는 어느 정도의 사출 속도가 필요합니까?
답변: 얇은-벽 포장(벽 두께 0.6mm 미만)에는 일반적으로 400mm/s에서 800mm/s 사이의 주입 속도가 필요합니다. 빠른 충진은 캐비티 패킹을 완료하기 전에 수지 응고를 방지합니다.
Q: 유압 어큐뮬레이터 통합이 장비 성능에 어떤 영향을 미치나요?
답변: 어큐뮬레이터는 사이클의 비주입 단계에서-수력 에너지를 저장했다가 충전 중에 즉시 방출합니다. 이는 불균형적으로 큰 유압 펌프 모터를 사용하지 않고도 초-주입 속도를 가능하게 합니다.
질문: 이 기계가 -소비자 재활용(PCR) 재료를 처리할 수 있나요?
답: 그렇습니다. PCR 또는 최대 50%의 재분쇄가 포함된 재료의 경우 미립자 오염으로부터 보호하기 위해 용융{2}}필터 노즐과 함께 바이메탈 배럴 및 스크류 패키지를 지정하는 것이 좋습니다.
Q: 생산 및 배송까지 평균 리드타임은 얼마나 됩니까?
답변: 표준 기계 구성은 공장에서 조립되어{0}}35~45일 이내에 테스트를 실행합니다. 맞춤형 구성이나 특정 자동화 통합에는 일반적으로 공장 인수 테스트(FAT) 전 60일이 필요합니다.
인기 탭: 고속 포장 사출 성형기, 중국 고속 포장 사출 성형기 제조업체, 공급업체, 공장