


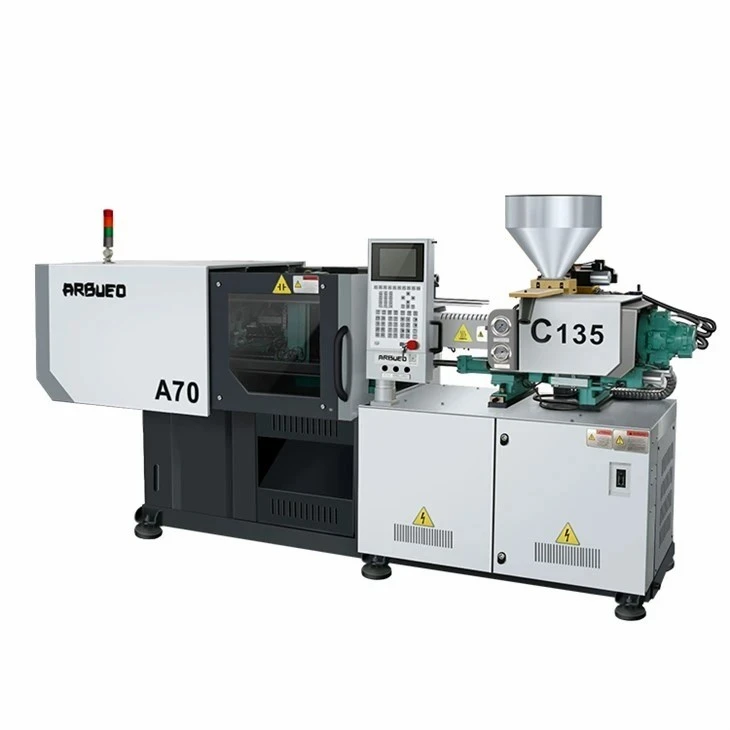
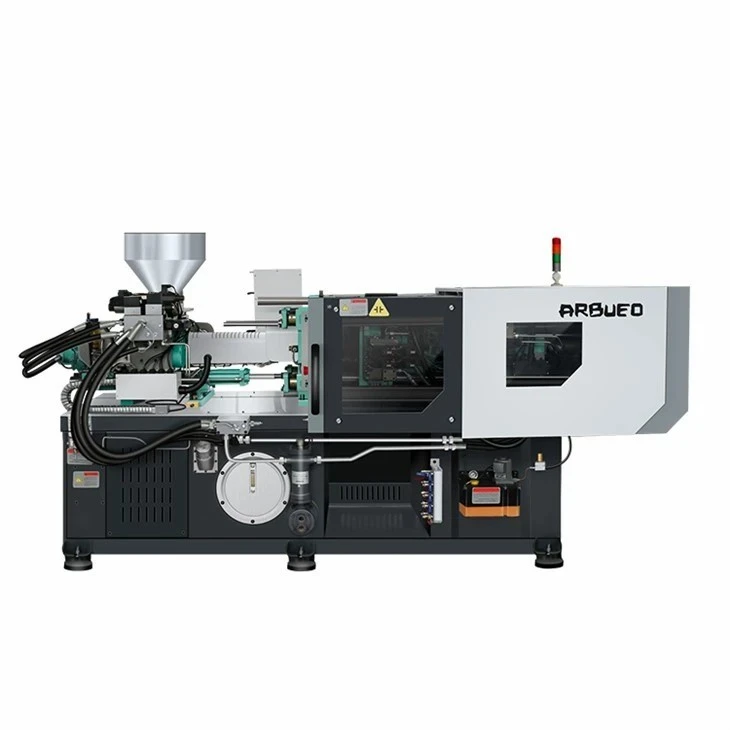
일반 플라스틱 부품용 서보사출성형기
이 범용-용 서보 유압식 사출 성형기는 범용 플라스틱 부품 생산을 위한 높은 반복성, 낮은 에너지 소비 및 장기적인-기계적 안정성을 제공합니다.- 견고한-5점-더블-토글 클램핑 시스템과 전기{7}}전기 유압식 서보 드라이브로 제작된 이 제품은 700kN(70톤)에서 23,000kN(2,300톤)까지의 클램핑력을 감당합니다.
폐쇄-루프 동적 응답 시스템은 실시간 프로세스 요구에 따라 모터 속도와 펌프 변위를 조정합니다.- 표준 유압 조절을 제거함으로써 유지 및 냉각 단계 중 에너지 소비는 고정-변위 펌프 시스템에 비해 30%~70% 감소합니다.
연중무휴 24시간 연속 산업 제조를 위해 설계된 이 플랫폼은 표준 상용 수지(PP, PE, PS, ABS)와 엔지니어링 플라스틱(PC, PA6/PA66, POM)을 처리합니다. 샷-중량 변화를 +/- 0.3% 이내로 유지합니다.
주요 사양
아래 표에는 제품 시리즈 전체의 표준 프레임 크기에 대한 기술 매개변수가 요약되어 있습니다.
|
매개변수 |
단위 |
90톤 모델 |
160톤 모델 |
260톤 모델 |
480톤 모델 |
|
클램핑력 |
kN / 톤 |
900 / 90 |
1,600 / 160 |
2,600 / 260 |
4,800 / 480 |
|
타이-바 여유 공간(HxV) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
800 x 760 |
|
플래튼 크기(HxV) |
mm |
530 x 530 |
670 x 670 |
870 x 870 |
1,180 x 1,140 |
|
금형 두께(최소-최대) |
mm |
150 - 380 |
180 - 480 |
220 - 620 |
300 - 800 |
|
최대. 오프닝 스트로크 |
mm |
320 |
410 |
540 |
780 |
|
나사 직경 옵션 |
mm |
A: 30 / B: 35 / C: 40 |
A: 40 / B: 45 / C: 50 |
A: 50 / B: 55 / C: 60 |
A: 70 / B: 75 / C: 80 |
|
L/D 비율 |
L/D |
21.5 / 20 / 18 |
22 / 20 / 18 |
22.2 / 20.2 / 18.5 |
22 / 20.5 / 19.2 |
|
이론적인 샷 볼륨 |
cm3 |
113 / 153 / 201 |
226 / 286 / 353 |
471 / 570 / 678 |
1,346 / 1,546 / 1,759 |
|
샷 무게(PS) |
g |
103 / 140 / 183 |
206 / 260 / 321 |
429 / 519 / 617 |
1,225 / 1,407 / 1,601 |
|
최대. 사출압력 |
술집 |
2,150 / 1,580 / 1,210 |
2,200 / 1,740 / 1,410 |
2,253 / 1,862 / 1,564 |
2,010 / 1,750 / 1,540 |
|
주사율 |
cm3/초 |
85 / 115 / 150 |
125 / 158 / 195 |
159 / 192 / 228 |
380 / 436 / 496 |
|
이젝터 힘 / 스트로크 |
kN / mm |
33 / 100 |
48 / 130 |
65 / 150 |
130 / 200 |
|
시스템 작동 압력 |
술집 |
160 |
160 |
160 |
160 |
|
펌프 모터 전력 |
kW |
11 |
15 |
22 |
45 |
주요 특징
폐쇄형-루프 서보 드라이브 아키텍처:고응답 영구자석 동기 모터와 내부 기어 펌프를 통합합니다.- 시스템 응답 시간은 40밀리초 이내에 최대 출력에 도달합니다.
유한 요소 분석(FEA) 압반 설계:FEA를 통해 최적화된 주철 플래튼은 전체 클램핑 톤수에서 굴곡을 최소화하여 금형 파팅 라인이 번쩍이는 것을 방지하고 조기 코어 핀 마모를 방지합니다.
고정밀 주입 장치:-이중-사출 실린더는 가소화 및 사출 중에 나사에 가해지는 축 방향 힘의 균형을 유지하여 압반 기울기와 배럴 정렬 불량을 최소화합니다.
배출 및 코어 당김을 위한 비례 유압 제어:다중 유압 코어 당김 및 이젝터 핀에 대해 프로그래밍 가능한 속도, 위치 및 압력 프로필을 제공합니다.
중앙 집중식 자동 그리스 윤활:압력 센서 오류 추적을 통해 작동 주기 수에 따라 타이{0}}바 부싱 및 전환 연결에 모니터링된 그리스 용량을 자동으로 분배합니다.
마이크로프로세서 컨트롤러:다국어 작동을 지원하는 10.4-인치 컬러 터치스크린, +/- 1°C 이내의 열 영역 PID 제어, 사이클 데이터 로깅 및 EUROMAP 63/78 로봇 인터페이스가 특징입니다.
기계 구성
시스템 흐름
[Servo Motor + Gear Pump] -> [Hydraulic Manifold Block] -> [Proportional Valves] -> [Actuators: Clamping / Injection / Ejection] -> [Rotary Encoder & Pressure Transducer] ->[10.4" PLC 터치스크린]
주입 장치
Nitrided alloy steel screw and barrel (38CrMoAlA) treated with ion nitriding to achieve a hardness depth of 0.5 - 0.8 mm and surface hardness >= 900 HV.
PID{0}}제어 세라믹 가열 밴드는 열전대 모니터링을 통해 4 - 6 독립적인 열 영역으로 구분됩니다.
선형 위치 변환기는 0.01mm 분해능으로 사출 위치, 유지 위치 및 나사 배압을 모니터링합니다.
-냉각-시작 보호 기능은 모든 배럴 영역이 사전 설정된 흡수 기간 동안 지정된 용융 온도에 도달할 때까지 가소화를 잠급니다.
클램핑 유닛
부드러운 가속-감속 곡선을 사용하여 빠르게 열고 닫을 수 있도록 설계된 5점 이중-토글 기계식 연결 장치입니다.
경질-크롬 도금(0.03 - 0.05mm 깊이)이 적용된 경화 강철 타이 바(42CrMo)는 인장 피로에 대한 저항성을 보장합니다.
유압 모터와 태양 기어 어셈블리로 구동되는 자동 금형 높이 조정.
감도 조절이 가능한 저압-금형 보호 기능은 배출되지 않은 부품이나 플래시 잔해로 인한-금형 손상을 방지합니다.
유압 및 전기 시스템
높은 유체 변위 안정성을 위해 맞춤화된 동적 서보 펌프 시스템.
짧은 경로 매니폴드 블록에 장착된 프리미엄 유압 밸브(Rexroth/Vickers)는-내부 압력 강하와 열 축적을 줄여줍니다.-
유압 오일이 55°C를 초과하면 자동 경보 기능을 갖춘 오일 온도 모니터링이 실행됩니다.
Schneider/Siemens 저전압 구성요소와 격리된 냉각 환기 루프를 활용하여 CE/UL 안전 표준을 준수하는 전기 캐비닛 레이아웃.
기술적 장점
에너지 효율 비교
기존 고정 펌프: 최대 출력이 지속적으로 출력됩니다. 유휴 및 냉각 단계에서 에너지 손실이 높습니다.
서보 유압 시스템: 동적 동력 매칭. 주입 중에 출력이 최고조에 달하고 유지 중에 감소하며 냉각 중에 거의 0에 도달합니다. 총 에너지 감소: 30% - 70%.
핵심 기술 이점
열 관리 및 오일 수명: 서보 모터는 냉각 및 정지 단계에서 거의 -0의 속도로 작동하므로 유압 오일 열 발생이 줄어듭니다. 이를 통해 냉각수 수요를 최대 50%까지 줄이고 오일 점도를 보존하여 유압 씰 수명을 연장하고 오일 성능 저하 주기를 줄입니다.
샷 무게 안정성: 폐쇄-루프 압력 변환 피드백은 1ms 간격으로 배럴 압력을 샘플링합니다. 이러한 실시간-보상 수준은 샷-간-샷 중량 변화를 +/- 0.3%로 제한하여-상용 부품의 엄격한 허용 오차를 준수합니다.
구조적 강성: 압반 편향은 최대 클램핑 힘에서 0.05mm 이내로 유지됩니다. 이는 대형 다중-캐비티 금형 전반에 걸쳐 균일한 조임력 분포를 유지하여 플래시 및 부품 벽 두께 차이를 줄입니다.
낮은 소음 수준: 최대 유압 부하 시 작동 소음이 75dB(A) 미만으로 유지되어 기존 유압 프레스에 비해 더 안전하고 조용한 작업 현장 환경을 제공합니다.
일반적인 응용 분야
|
자동차 부품 |
소비재 및 가정용품 |
산업 및 전기 |
|
내부 트림 클립 |
냉장고 손잡이 |
파이프 피팅 및 커플링 |
|
커넥터 하우징 |
세탁기 기어 |
견고한-보관용 토트백 |
|
스위치 베젤 |
전동 공구 케이스 |
케이블 관리 브래킷 |
|
HVAC 통풍구 |
하우징 및 베젤 |
전기 배선함 |
재료 호환성
표준 가열 및 나사 구성은 최대 350°C의 처리 온도에서 비부식성 열가소성 수지를 처리합니다.-
폴리프로필렌(PP) 및 폴리에틸렌(HDPE/LDPE):크고 얇은-벽 용기, 캡, 가정용품에 대한 용융 안정성이 뛰어납니다.
아크릴로니트릴 부타디엔 스티렌(ABS) 및 폴리스티렌(PS/HIPS):기기 커버, 하우징 및 소비재에 대한 높은 표면 마감 충실도.
폴리아미드(PA6/PA66) 비보강:빠른 회복 나사는 침을 흘리지 않고 정확한 복용량을 유지합니다.
폴리카보네이트(PC) 및 PC/ABS 혼합물:높은-토크 서보 모터는 열 저하 없이 균일한 전단을 보장합니다.
구성 옵션
|
옵션 카테고리 |
구성 가능한 모듈 |
주요 이점 |
|
마모 방지 |
바이메탈 배럴, 카바이드 스크류 팁, 크롬 압반 |
마모성/부식성 재료의 수명 연장 |
|
자동화 및 유압장치 |
추가 코어 풀, 나사 풀기 모터, 공압 밸브 게이트 |
복잡한 금형 설계 및 자동 나사풀림 |
|
정밀 제어 |
배럴 절연 재킷, 캐비티 압력 포트, 핫 러너 컨트롤러 |
낮은 전력 소비 및 제로{0}}결함 처리 |
스크류 및 배럴 업그레이드
바이메탈 스크류 및 배럴: 최대 40% 유리 섬유 강화로 재료 가공을 위한 텅스텐 카바이드 합금 코팅.
PVC/부식성 플라스틱 패키지: 특수 플라이트 프로파일을 갖춘 경질 크롬-도금 나사, 강제 공기 배럴 냉각 팬 및 니켈-도금 플래튼.
유압 및 제어 업그레이드
다중-루프 코어 풀링: 비례 밸브를 통해 제어되는 최대 4개의 독립적인 유압 코어 풀링입니다.
통합 핫 러너 제어 모듈: 4~16개의 온도 구역이 주 기계 PLC 디스플레이에 직접 통합되었습니다.
밸브 게이트 제어: 러너 없는 금형 설계를 위한 공압 또는 유압 밸브 게이트 인터페이스입니다.
에너지 관리: 열 소비량을 추가로 15% - 25% 낮추는 적외선 배럴 히터 밴드.
제조 및 품질 관리
프로세스 워크플로
원자재 검사: CMM 치수 검사 및 주조물의 초음파 결함 탐지.
정밀 가공 및 정렬: 응력-완화 어닐링 후 CNC 밀링 및 레이저 간섭계 정렬.
배송 전-품질 테스트: 48-시간 연속 시험 실행 및 전체 부하 열화상 스캔.
주요 품질 표준
가공 및 응력 완화: 압반 주물은 정밀 CNC 밀링 전에 응력{0}}완화 어닐링을 거칩니다. 엄격한 평행도 공차를 유지하기 위해 중요한 장착면을 단일 설정으로 가공합니다(<0.08 mm across platen face).
정밀 정렬: 타이-바 정렬 및 압반 평행성은 레이저 간섭계 및 디지털 다이얼 게이지를 사용하여 확인됩니다.
수압 테스트: 매니폴드는 정격 시스템 압력(200bar)의 125%에서 압력-낙하 및 누출 테스트를 거칩니다.
48시간 테스트 실행 품질 보증: 완성된 모든 기계는 배송 전 48시간 동안 자동화된 공장 테스트를 지속적으로 실행합니다. 여기에는 최대 속도 및 최대 압력 클램핑 주기, 열화상 및 센서 교정이 포함됩니다.
맞춤화 및 OEM 지원
우리는 맞춤형 엔지니어링 기능을 통해 기계 유통업체, 시스템 통합업체 및 OEM 구매자를 지원합니다.
맞춤형 기계적 치수:확장된 타이{0}}바 간격, 확대된 금형 개방 스트로크 및 맞춤형 압반 장착 구멍 패턴(ANSI, SPI 또는 EUROMAP 표준).
소프트웨어 현지화:현지화된 언어, 특정 사용자 권한 수준 및 맞춤형 데이터 로깅 매개변수를 지원하는 맞춤형 PLC 소프트웨어 인터페이스 설계.
시스템 통합:맞춤형 로봇 팔 장착 인터페이스, 컨베이어 동기화 제어 및 보조 장비 전원 콘센트(예: 제립기, 금형 온도 컨트롤러, 재료 건조기).
브랜드 맞춤화(OEM):맞춤형 페인트 색상, 브랜드 라벨링, 맞춤형 안전 경고판 및 맞춤형 기술 문서.
견적 요청 체크리스트
귀하의 응용 분야에 맞는 올바른 프레임 크기, 나사 형상 및 유압 프로필을 선택하는 데 도움이 되도록 문의 시 다음과 같은 기술 세부 정보를 제공해 주시기 바랍니다.
부품 정보:부품 치수, 3D 파일/도면, 벽 두께 범위, 목표 중량 및 투영 표면적.
수지 사양:정확한 폴리머 등급, 제조업체, 수축률 및 첨가물 첨가량(예: 유리 섬유 %, 난연제).
생산 요구 사항:원하는 사이클 시간, 필요한 연간 단위 볼륨 및 금형 레이아웃 세부 정보(캐비티 수, 드롭 레이아웃).
금형 데이터:금형 중량, 코어 당김 요구 사항(유압/공압 코어 수) 및 핫 러너 세부 정보(구역 수, 밸브 게이트 요구 사항)
전기 및 지역 설정:현지 공장 작동 전압/주파수(예: 480V/60Hz, 380V/50Hz), 주변 공장 온도 및 지역 규정 준수 표준(CE, UL, CSA).
FAQ
Q: 표준 유압 기계에 비해 서보 유압 기계의 사이클 시간 이점은 무엇입니까?
A: 서보 시스템은 유압 충격 없이 유압 기능을 빠르게 가속 및 감속합니다. 물리적 냉각 시간은 부품 형상 및 재료 열 특성에 따라 정의되지만, 빠르고 제어된 밸브 반응과 최적화된 압반 가속 프로필 덕분에 건조 사이클 시간은 일반적으로 10~20% 감소합니다.
Q: 이 기계는 어떻게 일정한 부품 중량을 유지합니까?
답변: 폐쇄{0}}루프 제어 시스템은 시스템 유압과 나사 위치를 실시간으로 샘플링합니다. 배치 변화나 재분쇄 혼합 비율 등으로 인해 수지 점도가 약간 변동하는 경우-서보 드라이브는 모터 속도를 즉시 조정하여 정확한 사출 속도를 유지하고 압력 프로필을 유지합니다.
질문: 이 기계는 유리 섬유가 30% 포함된 나일론 66과 같은 엔지니어링 재료를 처리할 수 있습니까?
A: 예, 선택 사항인 바이메탈 패키지가 장착되어 있는 경우 가능합니다. 표준 질화 나사는 유리-강화 수지를 가공할 때 빠르게 마모됩니다. 바이메탈 스크류 및 배럴 옵션은 장기간 생산 기간 동안 일관된 샷 중량을 유지하는 데 필요한 내마모성과 내식성을 제공합니다.
Q: 유압 시스템에는 어떤 유지 관리 일정이 필요합니까?
A: 매일: 유압 오일 레벨을 점검하고 자동 중앙 윤활 압력 판독값을 검토합니다.
3,000 작동 시간마다: 메인 오일 회수 라인 필터 요소를 청소하거나 교체하십시오.
5,000 작동 시간마다: 유압 오일 순도 샘플을 채취합니다. 총 고형 오염물이 ISO 4406 청결 표준(19/16/13)을 초과하는 경우 오일을 교체하십시오. 저열-서보 작동의 경우 오일 충전 수명은 일반 작업장 조건에서 일반적으로 10,000~12,000 작동 시간을 초과합니다.
Q: 어떤 안전 인증 및 표준이 지원됩니까?
답변: 표준 기계는 운전자 안전 게이트, 비상 정지 회로 및 절연된 고전압 전기 패널에 이중 전기 및 기계적 인터록을 갖춘 현지 안전 기계 지침을 준수하여 배송됩니다.{0}} 대상 시장 요구 사항에 따라 CE(EN 201), ANSI/SPI B151.1 또는 CSA 전기 지침을 준수하도록 기계를 구성할 수 있습니다.
인기 탭: 일반 플라스틱 부품용 서보 사출 성형기, 일반 플라스틱 부품용 서보 사출 성형기 제조업체, 공급업체, 공장


