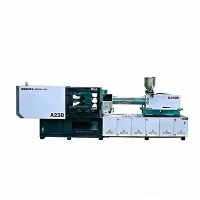
자동차부품용 서보사출성형기
이 서보{0} 구동식 유압 사출 성형 시스템은 고정밀-내부, 외부 및 후드 아래-자동차 부품을 생산합니다. 100~3,300미터톤의 조임력에서 작동하는 이 기계는 폐쇄형-루프 Phase/Inovance 서보 구동 시스템과 Keba 컨트롤러를 통합하여 유압과 흐름을 실시간으로 조절합니다.
이 제품은 -최대 40% 유리 섬유 강화된 PA6/PA66, ABS, PC/ABS 혼합물 및 PP를 포함한 기술 수지를 처리하는 동시에 ±0.1% 이내의 반복 샷-중량 정확도를 달성합니다. 감소된 유압 응답 시간(40ms 이내)은 얇은 벽 트림, 구조용 브래킷 및 다중 캐비티 자동차 패스너에 대한 엄격한 치수 공차를 유지하는 데 도움이 되며 고정 변위 펌프 시스템에 비해 에너지 소비를 30%~70% 절감합니다.-
주요 사양
|
사양 매개변수 |
값/측정항목 범위 |
|
클램핑력 |
1,000kN – 33,000kN(100 – 3,300톤) |
|
샷 무게(PS) |
120 g – 18,500 g |
|
나사 직경 범위 |
30mm – 140mm(A/B/C 나사 옵션) |
|
나사 L/D 비율 |
20:1 – 24:1(바이메탈 옵션 사용 가능) |
|
사출압력 |
1,400바 – 2,400바 |
|
주입 응답 시간 |
40ms 이하 |
|
시스템 압력 |
16.0MPa / 17.5MPa |
|
제어 시스템 |
Keba i2000 / i3000 터치스크린 컨트롤러 |
|
서보 시스템 |
위상 / Inovance 영구 자석 서보 모터 |
|
유압 밸브 하드웨어 |
Yuken / Bosch Rexroth 비례 밸브 |
|
플래튼 크기(H x V) |
클램핑 톤별 맞춤 제작(EUROMAP 표준) |
|
타이-바 간격(H x V) |
표준 자동차 금형 치수 준수 |
|
최대. 유압 코어 풀 |
2단계 ~ 6단계 프로그래밍 가능 제어 |
주요 특징
폐쇄형-루프 서보 역학:서보 모터 속도는 필요한 압력 및 유량 곡선에 비례하여 조정됩니다. 냉각 단계에서는 모터 속도가 거의 0으로 떨어지므로 오일 온도 상승이 줄어들고 냉각수 수요가 줄어듭니다.
견고한 압반 형상:유한 요소 분석(FEA)-최적화된 플래튼 구조는 전체 클램핑 힘 하에서 편향을 최소화하여 균형 잡힌 분할선 압력을 보장하고 넓은 자동차 패널에서 플래시를 줄입니다.
바이메탈 배럴 및 나사 조립:초경-합금으로 코팅된 플라이트 표면은 높은-비율의 유리 섬유 필러(PA66+GF)로 인한 마모와 난연제의 화학적 분해를 방지합니다.
독립적인 코어 풀 로직:다중-회로 유압식 코어 당김 기능을 통해 복잡한 측면 슬라이드 시퀀스, 각도 리프터 및 나사 풀기 메커니즘이 압력 강하 없이 동시에 작동할 수 있습니다.
실시간-시간 주입 곡선 모니터링:고해상도 광학 인코더와 선형 변환기는{0}}밀리초 간격으로 나사 위치, 배압 및 사출 속도를 추적하여 미성형 및 구조적 싱크를 방지합니다.
기계 구성
시스템 통합 흐름: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->프로그래밍 가능한 코어 풀러 및 배출 인터록
기본 하위 시스템:
주입 장치: 균형 잡힌 추력 정렬을 위해 이중-실린더 유압 주입 메커니즘으로 구동됩니다. 4~8개의 배럴 가열 구역에 걸쳐 PID 온도 제어를 사용합니다(세라믹 히터 표준).
클램핑 메커니즘: 강화 강철 부싱과 자동 중앙 그리스 윤활 기능을 갖춘 5-포인트 이중-토글 링키지. 높은 클램핑 강성과 빠른 건조 사이클 시간을 생성합니다.
유압 동력 장치: 내부 기어 펌프와 영구 자석 모터를 결합하는 이중 또는 다중{0}}펌프 서보 설정- 보조 오일 쿨러 없이 작동유 온도를 55도 이하로 유지합니다.
제어 아키텍처: 통합 Euromap 67(또는 Euromap 73) 로봇 통신 프로토콜, 실시간-진단 로그, SPC 품질 모니터링 및 200+ 금형 세트용 메모리 저장 기능을 갖춘 Keba 산업용 인터페이스.
제품-특정 기술적 이점
일관된 샷-부터-샷 정밀도까지:서보{0}}조절된 압력 반응은 가소화 일관성을 유지합니다. 반복성 연구에 따르면 연속 24-시간 주기에 걸쳐 체적 편차가 ±0.1% 미만으로 긴 흐름 자동차 트림 부품의 플래시 및 싱크 마크를 방지하는 것으로 나타났습니다.
유압 부품의 열 응력 감소:작동 오일은 안정적인 온도(40~50도)를 유지하여 오일 점도를 유지하고 유압 씰 수명을 연장하며 씰 변형을 줄입니다. 밸브 반응은 연중무휴 생산 교대 전반에 걸쳐 일관되게 유지됩니다.
통합 코어-풀 및 잠금 해제 순서:시퀀싱 프로그램은 추가 외부 유압 파워 팩 없이도 내부 클립, HVAC 덕트 하우징 및 도어 핸들 슬라이드에 대한 복잡한 금형 코어 당김을 관리합니다.
충전 폴리머의 배럴 수명 연장:PTA(Plasma Transfered Arc) 바이메탈 층은 최대 45% 섬유 농도의 유리 섬유 침식으로부터 배럴 내부 벽을 보호하여 안정적인 가소화 토크와 열 전달을 유지합니다.
일반적인 응용 분야
내부 부품:계기판, 도어 핸들 베젤, 통풍구 루버, 글러브 박스 래치.
외부 부품:범퍼 트림 스트립, 후방 조명 하우징, 휠 아치 커버, 필러 커버(A/B/C).
-내부-내부(PTH):엔진 커버 캡, 퓨즈 박스 인클로저, 흡기 매니폴드 클립, 브레이크액 저장소.
인테리어 트림 및 하우징:높은 시각적 표면 마감 요구 사항; 싱크마크, 웰드라인, 뒤틀림 없이 처리됩니다.
외부 조명 및 구조 모듈:정밀한 멀티 코어 슬라이더 당김과 깔끔한 분할 표면이 필요한 딥{0}}드로우 하우징입니다.
--후드 구조 요소 아래:가소화 중 섬유 분해를 방지하기 위해 엄격한 배압 제어로 처리된 유리{0}}강화 수지입니다.
재료 호환성
PA6 / PA66 (10-40% GF)|온도:260도 – 310도 바이메탈 마모 방지가 필요합니다. 정밀한 배압 제어로 유리 섬유 길이가 보존됩니다.
PC + ABS 혼합|온도:240도 – 280도 응력 균열을 방지하려면 균일한 가열 영역 제어와 낮은 전단 응력이 필요합니다.
PP(미네랄함유/TPO)|온도:190도 – 240도 저점도 재료; 높은 사출 속도에서 플래시를 방지하려면 동적 유압 반응이 필요합니다.
ABS / PMMA|온도:200도 – 250도 높은 시각적 선명도/표면 요구 사항; 싱크를 제거하려면 정확한 유지-압력 프로필이 필요합니다.
POM(아세탈)|온도:180도 – 215도 좁은 처리 창; 정밀한 배럴 온도 제어로 열 저하를 방지합니다.
선택 방법 / 구성 옵션
금형 및 수지 요구 사항에 맞게 기계 조임력과 사출 용량을 일치시킵니다.
형체력 계산 투영 표면적(cm²) × 재료 형체 계수(0.3 – 0.8 Ton/cm²)=최소 형체력(Ton)
사출 용량 확인 금형 사출 중량(g)과 배럴 스윕 부피(g)를 계산합니다. 샷 중량은 총 주입 용량의 20%~80% 사이여야 합니다.
코어 풀 및 배출 평가 도구 메커니즘을 기반으로 표준 단일{0}}회로 또는 다중{1}}회로 코어 풀 시퀀스를 선택합니다.
가소화 야금 선택 표준 질화 스크류(충전되지 않은 수지) 대 바이메탈 스크류/배럴(유리 섬유 함량 > 15%).
선택적 구성:
맞춤형 L/D 비율 나사: PC/ABS에 맞게 맞춤화된 저-전단 나사 형상 또는 마스터배치 블렌딩을 위한 고{1}}혼합 나사입니다.
순차 밸브 게이팅: 핫 러너 금형용 통합 유압/공압 시퀀스 제어 장치(최대 12개 구역)
어큐뮬레이터-보조 주입: 얇은 벽의 자동차 커넥터 및 광학 렌즈를 위한 고속 주입 구성(최대 400mm/s)-.
Euromap 67 / 73 인터페이스: 3-축 상단 입구 서보 로봇 또는 6축 다관절 로봇 팔을 위한 플러그{2}}앤드{3}}연결.
제조 및 품질 관리
구조적 가공:기계 플래튼, 토글 및 프레임은 5축 CNC 머시닝 센터에서 가공되어 0.05mm 공차 내에서 평행 클램핑 표면을 보장합니다.
초음파 결함 감지:타이 바는 지속적인 반복 응력 하에서 피로 균열을 방지하기 위해 초음파 비파괴 검사(NDT)를-거칩니다.
유압 시스템 테스트:유압 매니폴드 블록은 최종 조립 전에 고압 세척 및 입자 분석(ISO 4406 청정도 표준)을 통과합니다.
전체-부하 테스트:모든 기계는 발송 전 유압 밀봉 무결성과 열 안정성을 확인하기 위해 고압 유지 테스트와 함께 72-시간 연속 건식{2}}실행 주기를 완료합니다.
맞춤화 및 OEM 지원
압반 확대 및 타이-바 간격:맞춤형 타이{0}}바 치수는 대형 자동차 금형 또는 사이드{1}}코어 추출 시스템을 수용합니다.
특수 주입 장치:다중-재료 내부 트림 몰딩을 위한 이중-색상/다중{1}}구성요소 주입 개조(경사, 수직 또는 평행 방향).
통합 자동화 셀 통합:맞춤형 EOAT(암 툴링 엔드{0}}제어), 컨베이어 벨트 연동 및 공장 레이아웃 사양에 맞게 제작된 자동화 게이트 커팅 스테이션-.
특수 배럴 가열:고온 엔지니어링 플라스틱(예: PEEK, PEI)용으로 설계된 적외선 또는 절연 세라믹 밴드 히터입니다.{0}}
구매자가 견적을 위해 제공해야 할 사항
정확한 엔지니어링 제안 및 상업적 견적을 받으려면 다음 기술 세부정보를 공유하세요.
자동차 부품 도면/3D CAD:부품 치수, 벽 두께 및 무게를 나타내는 .STEP, .IGS 또는 .X_T 파일입니다.
수지 사양:플라스틱 등급(예: PA{2}}% GF, PC/ABS), 밀도 및 수분 건조 매개변수.
금형 치수 및 레이아웃:금형 베이스 크기(L x W x H), 총 중량, 러너 유형(핫 러너 대 콜드 러너) 및 게이트 수.
코어 당김 요구 사항:유압 코어 당김 횟수, 실린더 스트로크 길이 및 슬라이드 작동 순서.
목표 주기 시간 및 생산량:시간당{0}}필요한 부품 및 자동화 기본 설정(로봇 선택-및-위치, 스프루 선택기, 자동 컨베이어)
FAQ
질문: 서보 유압 기계는 자동차 부품용 전{0}}전기 기계와 어떻게 비교되나요?
A: 서보 유압 기계는 유압 코어 당김이 필요한 중형{3}}~-대형 자동차 부품에 대해 더 높은 조임력(최대 3,300+톤)과 비용 효율적인 성능을 제공합니다. 모든-전기 기계는 400톤 미만의 중소형-부품에 대해 더 높은 에너지 효율성과 정밀도를 제공하지만 초기 장비 투자 비용이 더 높습니다.
Q: 자동차 내부 도어 패널에는 일반적으로 어떤 조임력이 필요합니까?
A: 자동차 도어 패널은 일반적으로 부품 치수, 벽 두께 및 자재 흐름 길이에 따라 1,000~1,800톤 사이의 조임력이 필요합니다.
Q: 서보 시스템은 어떻게 공장 에너지 비용을 절감합니까?
답변: 기존의 고정-변위 펌프는 일정한 속도로 작동하여 사용하지 않은 유압 오일을 탱크로 다시 버리고 폐열을 발생시킵니다. 서보 모터는 활성 유압 수요에 따라 회전 속도를 실시간으로 조정하여 유지-압력 및 냉각 단계에서 최소한의 전력을 소비합니다.
질문: Keba 컨트롤러는 MES 및 Industry 4.0 시스템과 호환됩니까?
답: 그렇습니다. Keba 컨트롤러는 OPC-UA, Euromap 63 및 Euromap 77 통신 프로토콜을 지원합니다. 실시간-매개변수 모니터링, 샷 데이터 내보내기, 공장 전체 실행 시스템(MES)과의 직접 통합-이 가능합니다.
Q: 복잡한 자동차 툴링을 위해 어떤 코어 당김 지지대가 내장되어 있습니까?
답변: 표준 구성에는 2-단계 코어 풀링을 위한 소프트웨어 옵션이 포함됩니다. 확장 가능한 유압 매니폴드 모듈은 프로그래밍 가능한 위치, 압력 및 속도 설정을 통해 최대 6개의 독립적인 코어 풀링 회로를 지원할 수 있습니다.
인기 탭: 자동차 부품용 서보 사출 성형기, 중국 자동차 부품용 서보 사출 성형기 제조업체, 공급업체, 공장